Die Angabe des falschen Rohrleitungsplans führt entweder zu gefährlichen Systemschwachstellen oder zur Verschwendung von Projektkapital. Der industrielle Flüssigkeitstransport lässt keinen Raum für Vermutungen. Mangelhaftes Engineering führt zu katastrophalen Ausfällen. Übermäßiges Engineering belastet Ihr Baubudget unnötig. Sie müssen diese Berechnungen gleich beim ersten Mal richtig machen.
Während die Nennrohrgröße (NPS) den Außendurchmesser vorgibt, bestimmt der Zeitplan die Wandstärke, den Innendurchmesser und die Enddruckfähigkeiten. Ein Missverständnis dieser Variablen führt häufig zu strukturellen Fehlern. Es kann auch zu erheblichen Durchflussbeschränkungen innerhalb Ihrer Verarbeitungslinien kommen. Sie benötigen eine zuverlässige Methode zur Bewertung dieser Dimensionen.
Wir haben diesen Leitfaden erstellt, um genau dieses Problem zu lösen. Es bietet Beschaffungsmanagern und Rohrleitungsingenieuren einen evidenzbasierten Rahmen für die Bewertung und Auswahl zwischen den Spezifikationen SCH 10, SCH 40 und SCH 80. Sie erfahren, wie ASME-Standards diese Dimensionen regeln. Wir untersuchen auch, wie betriebliche Belastungen, abrasive Medien und Budgetbeschränkungen Ihre endgültige Materialauswahl beeinflussen.
Zeitplan definiert Wandstärke:Mit zunehmender Planzahl (von 10 auf 80) wird die Wand dicker, der Innendurchmesser nimmt ab und die Druckstufe steigt.
SCH 10 steht für Niederdruck:Ideal für kostensensible Niederdruckumgebungen, in denen Gewichtsreduzierung im Vordergrund steht.
SCH 40 ist der universelle Standard:Die gebräuchlichste Spezifikation für allgemeine Industrie-, Chemie- und Wasseraufbereitungsanwendungen.
SCH 80 ist für extreme Belastungen:Erforderlich für Hochdrucksysteme, stark korrosive Medien oder Umgebungen, die eine erhebliche mechanische Verschleißzugabe erfordern.
Auf die Bezeichnung „S“ kommt es an:Bei rostfreiem Stahl folgt den Listen in der Regel ein „S“ (z. B. SCH 40S), um sie von den Maßnormen für Kohlenstoffstahl gemäß ASME B36.19 zu unterscheiden.
Ingenieure müssen zunächst die grundlegenden Normen für die Rohrleitungsabmessungen verstehen. Die American Society of Mechanical Engineers (ASME) hält strenge Rahmenbedingungen für die Fertigung ein. ASME B36.19 dient als spezifischer Maßstandard für alleEdelstahlrohr. Dies unterscheidet sich grundlegend von ASME B36.10. ASME B36.10 schreibt die Abmessungen für Schmiedestahl- und Kohlenstoffstahlrohre vor.
Edelstahl verfügt über eine einzigartige Korrosionsbeständigkeit und Zugfestigkeit. Diese Eigenschaften ermöglichen es Herstellern, im Vergleich zu Kohlenstoffstahl dünnere Wände für die gleichen Druckwerte zu verwenden. ASME hat den B36.19-Standard erstellt, um diese überlegenen Materialeigenschaften widerzuspiegeln. Es verhindert, dass Ingenieure die Wandstärke unnötig überbewerten.
An die Fahrplannummer wird häufig das Suffix „S“ angehängt. Bezeichnungen wie 10S, 40S und 80S kennzeichnen diese Edelstahl-spezifischen Zeitpläne. Die Standard- und „S“-Anordnungen passen perfekt zu kleineren Außendurchmessern. Allerdings weichen sie bei dickeren, größeren Größen deutlich voneinander ab. Ein SCH 40-Rohr aus Kohlenstoffstahl, das größer als NPS 12 ist, hat eine andere Wandstärke als ein SCH 40S-Edelstahlrohr. Sie müssen das „S“ angeben, um eine korrekte Größenbestimmung zu gewährleisten.
Eine kritische Implementierungsrealität verwirrt junge Ingenieure oft. Unabhängig von der gewähltenZeitplan für Edelstahlrohre, der Außendurchmesser (OD) bleibt für einen gegebenen NPS absolut konstant. Ein 2-Zoll-Rohr misst außen immer 2,375 Zoll. Da der OD gesperrt bleibt, wird durch die Erhöhung des Zeitplans strikt Material nach innen hinzugefügt. Der Wechsel von einer leichten Wand zu einer besonders schweren Wand verringert den Innendurchmesser (ID). Diese interne Reduzierung verringert direkt das Flüssigkeitsvolumen. Es erhöht auch die Flüssigkeitsgeschwindigkeit und die innere Reibung. Ingenieure müssen diesen Einfluss auf die Durchflussrate berechnen, bevor sie Systementwürfe abschließen.
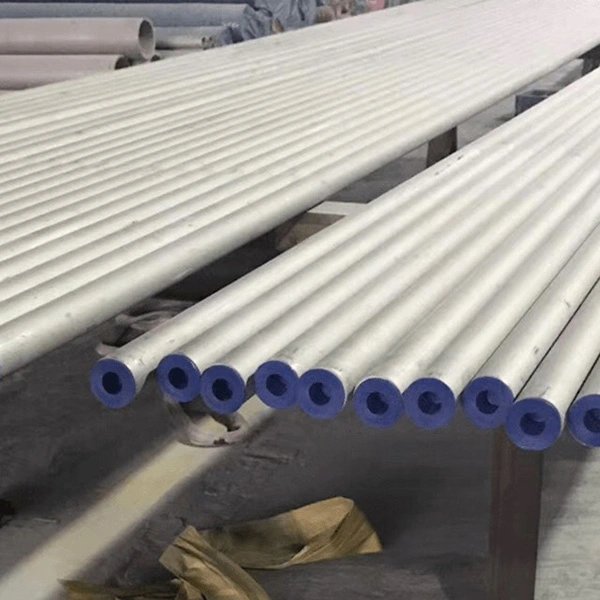
BewertenSCH 10 vs. SCH 40 vs. SCH 80erfordert ein klares Verständnis ihrer physischen Unterschiede. Jede Klassifizierung dient einem bestimmten betrieblichen Zweck. Die richtige Wahl optimiert die Lebensdauer des Systems.
Anhang 10 repräsentiert die Kategorie der hellen Wände. Es zeichnet sich durch deutlich dünnere Wandstärken aus. Dadurch wird das Innenvolumen für den Flüssigkeitstransport maximiert. Es bietet außerdem das geringste Gewicht pro laufendem Fuß. Ein geringeres Gewicht führt zu geringeren Materialkosten und einer einfacheren Installation. Für SCH 10 gelten jedoch strenge Einschränkungen. Es bietet eine viel geringere Drucktoleranz. Sie sollten es niemals in stark abrasiven Umgebungen verwenden. Freiliegende SCH 10-Leitungen sind sehr anfällig für mechanische Beschädigungen. Ein verirrter Gabelstaplerstoß kann ein leichtes Rohr leicht einbeulen oder zerdrücken.
Schedule 40 dient als Standard-Wandarbeitstier. Es zeichnet sich durch eine perfekt ausgewogene Wandstärke aus. Dieser Plan stellt den optimalen Schnittpunkt aus Druckstufe, struktureller Steifigkeit und Materialkosten dar. Die meisten Ingenieure verwenden für allgemeine Einrichtungen standardmäßig SCH 40. Es bewältigt problemlos mittlere bis hohe Flüssigkeitsdrücke. Es hält industrieüblichen Strömungsgeschwindigkeiten ohne übermäßigen Verschleiß stand. Es bietet genügend mechanische Festigkeit, um geschäftigen Fabrikhallen standzuhalten.
Schedule 80 dominiert die Kategorie der extra schweren Wände. Es verfügt über das dickste Wandprofil unter diesen drei gängigen Größen. Dieses zusätzliche Material macht es deutlich schwerer. Ingenieure bauen SCH 80-Linien speziell für extreme PSI. Es bewältigt aggressive Hochtemperaturschwankungen problemlos. Verarbeitungsbetriebe, die Schleifschlämme transportieren, verlassen sich auf SCH 80. Die zusätzliche Dicke dient als entscheidender „Korrosionszuschlag“. Medien können die Innenwand über Jahrzehnte langsam erodieren, bevor das Rohr jemals einen kritischen Versagenspunkt erreicht.
Sehen Sie sich die Dimensionsdaten unten an. Es bietet einen greifbaren Vergleich für die Größen NPS 2" und NPS 4" in allen drei Standardplänen.
|
Nennrohrgröße (NPS) |
Außendurchmesser (OD) |
Zeitplan |
Wandstärke |
Innendurchmesser (ID) |
Ca. Gewicht (lb/ft) |
|---|---|---|---|---|---|
|
2" |
2,375" |
10S |
0,109" |
2,157" |
2.64 |
|
2" |
2,375" |
40er Jahre |
0,154" |
2,067" |
3.65 |
|
2" |
2,375" |
80er Jahre |
0,218" |
1,939" |
5.02 |
|
4" |
4.500" |
10S |
0,120" |
4,260" |
5.61 |
|
4" |
4.500" |
40er Jahre |
0,237" |
4,026" |
10.79 |
|
4" |
4.500" |
80er Jahre |
0,337" |
3,826" |
14.98 |
Sie können eine Rohrgröße nicht nach Intuition auswählen. Fluiddynamik und mechanische Physik bestimmen Ihre Anforderungen. Ingenieure verlassen sich auf strukturierte Entscheidungsrahmen, um die Sicherheit zu gewährleisten.
Die Beurteilung von Betriebsdruck und Temperatur bildet die absolute Grundlage Ihrer Wahl. Wir berechnen die erforderliche Wandstärke mithilfe der Barlow-Formel. Diese Gleichung bestimmt den Innendruck, den ein Rohr sicher halten kann. Sie multiplizieren den Auslegungsdruck mit dem Außendurchmesser des Rohrs. Anschließend dividieren Sie dieses Produkt durch das Doppelte der zulässigen Materialspannung. Als Ergebnis erhalten Sie die minimal erforderliche Wandstärke. Sie müssen immer auf den nächsten Standardplan aufrunden.
Die Temperatur stellt hier einen massiven Risikofaktor dar. Hohe Temperaturen verringern die Druckkapazität aller Metalle erheblich. Ein SCH 40-Rohr, das bei 100 °F betrieben wird, hält deutlich mehr Druck als genau das gleiche Rohr, das bei 800 °F betrieben wird. Hitze schwächt die Molekülstruktur. Sie müssen die Temperatur-Derating-Kurven nach ASME B31.3 überprüfen, bevor Sie ein Design genehmigen. Ein System erfordert möglicherweise SCH 80, um einfach mit der Hitze umzugehen, selbst wenn der Basisdruck niedrig erscheint.
Die Ätzwirkung von Medien erfordert eine sorgfältige Bewertung. Chemische Verarbeitungsanlagen transportieren hochaggressive Flüssigkeiten. Schwefelsäuren und abrasive Mineralschlämme greifen das Rohrinnere kontinuierlich an. Sie entfernen jeden Tag mikroskopisch kleine Metallschichten. Wenn Ihre Anlage diese Medien transportiert, benötigen Sie einen Verschleißzuschlag. SCH 80 bietet einen viel längeren Lebenszyklus. Es ermöglicht einen erheblichen inneren Materialverlust, bevor die Wand ihre kritische Bruchdicke erreicht. SCH 10 würde in einem Bruchteil der Zeit vollständig erodieren.
Strukturelle und äußere Belastungsaspekte sind ebenso wichtig wie der Innendruck. Im Vakuum existieren keine Rohre. Sie überbrücken große Entfernungen zwischen Rohrgestellen und Strukturstützen. Die Schwerkraft zieht ständig nach unten auf das Metall und die schwere Flüssigkeit darin. Rohre, die langen, nicht unterstützten Spannweiten ausgesetzt sind, erfordern die Steifigkeit von SCH 40 oder SCH 80. Bei SCH 10 fehlt die Balkenfestigkeit für große Spannweiten. Es kann unter seinem Eigengewicht durchhängen. Darüber hinaus zerbricht SCH 10 bei äußeren mechanischen Einwirkungen leicht. In Industriegebieten mit hohem Verkehrsaufkommen sind dickere Mauern erforderlich, allein um den äußeren physischen Schutz zu gewährleisten.
Technische Perfektion muss immer mit den Realitäten der Beschaffung im Einklang stehen. Budgets bestimmen die Machbarkeit eines Projekts. Sie müssen verstehen, wie sich die Auswahl eines Zeitplans auf Ihr finanzielles Endergebnis und Ihren Bauzeitplan auswirkt.
Materialkostenmultiplikatoren wirken sich sofort auf Ihr Budget aus. Hersteller bewerten Industriemetalle ausschließlich nach Gewicht. Durch die Aufrüstung einer Anlage von SCH 40 auf SCH 80 werden die Pfunde pro Fuß deutlich erhöht. Diese Eskalation treibt die Materialkosten direkt in die Höhe. Sie kaufen mehr Rohlegierung. Wenn Ihre Druckberechnungen beweisen, dass SCH 40 ausreichend ist, verschwendet der Kauf von SCH 80 wichtiges Projektkapital.
Die Versand- und Umschlaglogistik führt sekundäre Kostenebenen ein. Bedenken Sie die Kaskadeneffekte umfangreicherer Zeitpläne:
Die Frachtrechnungen steigen, weil Logistikunternehmen nach Tonnage abrechnen.
Installationsteams benötigen schwerere Hebegeräte, um die Rohre an ihren Platz zu heben.
Bauingenieure müssen stärkere und teurere Stützgestelle konstruieren, um das zusätzliche Eigengewicht zu tragen.
Lagerplätze vor Ort benötigen verstärkten Boden, um zu verhindern, dass schwere Paletten im Schlamm versinken.
Die Schweiß- und Installationszeiten skalieren dramatisch mit der Wandstärke. Dickere Wände erfordern deutlich mehr Arbeit. Das Schweißen einer SCH 80-Verbindung erfordert eine breitere Fase. Schweißer müssen mehrere Durchgänge ausführen, um die Verbindung vollständig zu füllen. Sie verbrauchen teureres Zusatzmetall. Der intensive Wärmeeintrag erfordert längere Abkühlzeiten zwischen den Durchgängen. Umgekehrt können Schweißer eine SCH 10-Verbindung oft in einem einzigen schnellen Durchgang fertigstellen. Arbeitskosten kosten in der Regel mehr als Material. Durch die Aktualisierung von Zeitplänen vervielfachen sich Ihre Arbeitsstunden.
Die Verfügbarkeit des Lagerbestands bestimmt Ihren Projektzeitplan. SCH 40S dient als universeller Industriestandard. Händler lagern es tief in allen größeren Lagerhäusern weltweit. Normalerweise können Sie sich SCH 40S für die Lieferung am nächsten Tag sichern. Allerdings erfordern SCH 10S und SCH 80S oft längere Vorlaufzeiten. Dies gilt insbesondere dann, wenn weniger gängige Legierungen wie 316L oder Duplex-Stahl spezifiziert werden. Sechs Wochen auf ein bestimmtes dickwandiges Rohr zu warten, kann den gesamten Bauplan zum Scheitern bringen.
Ihre technischen Berechnungen haben keine Bedeutung, wenn Ihr Lieferant minderwertiges Material liefert. Die Suche nach einem zuverlässigen Fertigungspartner garantiert die Systemintegrität. Sie müssen Lieferanten sorgfältig prüfen.
Die Compliance-Überprüfung bildet Ihre erste Verteidigungslinie. Kaufen Sie niemals Rohrleitungen, ohne die Dokumentation zu lesen. Stellen Sie sicher, dass der Lieferant für jede Charge vollständige Mühlentestberichte (MTRs) bereitstellt. Diese Berichte bestätigen die genaue chemische Zusammensetzung der Schmelzcharge. Sie bestätigen außerdem, dass die physikalischen Abmessungen strikt den ASME B36.19-Toleranzen entsprechen. Die Norm erlaubt grundsätzlich eine Fertigungstoleranz von +/- 12,5 % auf die Nennwandstärke. Ein vertrauenswürdiger Lieferant stellt Ihnen vor dem Versand gerne MTRs zur Verfügung.
Sie müssen nahtlose gegenüber geschweißten Herstellungsmethoden bewerten. Kritische Hochdruckanwendungen erfordern oft nahtlose Rohre. Nahtlosen Rohren fehlt eine Längsschweißnaht, wodurch eine potenzielle Fehlerstelle ausgeschlossen ist. Sie leisten unter extremer Belastung eine außergewöhnlich gute Leistung. Allerdings kostet eine nahtlose Fertigung deutlich mehr. Viele moderne Anwendungen verwenden elektrisch widerstandsgeschweißte (ERW) Rohre. Geschweißtes SCH 40 ist für die meisten industriellen Prozesse völlig ausreichend, sofern es vom Werk korrekt zertifiziert wird. Fordern Sie den Nachweis einer 100%igen Röntgenprüfung aller Schweißnähte.
Die Durchführung eines sauberen Beschaffungsprozesses erfordert Präzision. Erstellen Sie eine detaillierteAngebotsanfrage (RFQ)zum Versenden an Ihre ausgewählten Lieferanten. Eine klare Kommunikation verhindert teure Retouren. Geben Sie in Ihrer Angebotsanfrage genau diese Parameter an:
Gesamtes lineares Filmmaterial:Berücksichtigen Sie einen Aufschlag von 5 % für Schnitt- und Feldabfälle.
Legierungsgrad:Geben Sie genaue Qualitäten an, z. B. 304, 304L, 316 oder 316L.
Nennrohrgröße (NPS):Geben Sie die Standardgröße deutlich an.
Spezifischer Zeitplan:Geben Sie ausdrücklich die Bezeichnung „S“ an (10S, 40S oder 80S).
Anforderungen an die Endbearbeitung:Geben Sie an, ob Sie glatte Enden, abgeschrägte Enden zum Schweißen oder Gewindeenden benötigen.
Bei der Auswahl des richtigen Rohrleitungsplans geht es darum, die Systemsicherheit mit der Kapitaleffizienz in Einklang zu bringen. Die Physik Ihres Flüssigkeitstransports bestimmt die Grundanforderungen. Die Standardeinstellung auf SCH 80 verschwendet automatisch wertvolles Budget und verlängert die Installationszeit. Umgekehrt besteht die Gefahr eines katastrophalen Scheiterns unter Druck, wenn man SCH 10 nicht einhält, nur um Geld zu sparen.
Bewerten Sie Ihren Innendruck, die Abrasivität des Mediums und die strukturellen Belastungen sorgfältig. Vergleichen Sie diese Variablen mit den etablierten ASME B36.19-Standards. Führen Sie immer die Barlow-Formel aus, um Ihre Annahmen zu überprüfen.
Ergreifen Sie noch heute Ihr Projekt. Fordern Sie Ihre internen Statiker auf, alle Hochtemperaturdruckberechnungen zu bestätigen. Wenden Sie sich nach der Überprüfung an Ihr zuständiges Vertriebs- und Technikteam. Überprüfen Sie die aktuelle Lagerverfügbarkeit, fordern Sie MTRs an und sichern Sie Ihre Projektpreise, bevor die Rohstoffkosten schwanken.
A: Nein. Die Plannummer ist eine dimensionslose Referenz auf eine Wandstärkenformel, die auf Druckwerten basiert. Es handelt sich nicht um eine absolute Maßeinheit in Millimetern oder Zoll. Die tatsächliche Dicke eines Schedule 40-Rohrs ändert sich je nach seiner Nennrohrgröße (NPS).
A: Ja, aber der maximale Druckwert des Systems wird durch das schwächste Glied, den SCH 40-Abschnitt, eingeschränkt. Darüber hinaus weisen die Übergangspunkte nicht übereinstimmende Innendurchmesser auf. Diese Stufe im Rohrinneren kann zu starken Strömungsturbulenzen und örtlicher Erosion führen.
A: SCH 40 ist der in ASME B36.10 definierte Maßstandard für Kohlenstoffstahl. SCH 40S ist der Edelstahlstandard gemäß ASME B36.19. Bei kleineren Rohrgrößen sind ihre Abmessungen identisch. Allerdings unterscheiden sie sich bei größeren Außendurchmessern deutlich in der Wandstärke.
A: Während der genaue Gewichtsunterschied von der spezifischen Rohrnenngröße abhängt, sind Edelstahlrohre SCH 80 im Allgemeinen pro Fuß 30 bis 50 % schwerer als SCH 40. Diese Gewichtszunahme korreliert direkt mit der größeren Wandstärke, die für Extremdruckanwendungen erforderlich ist.